烟囱塔架作为工业烟囱的重要支撑结构,其质量直接关系到整个排放系统的安全与寿命。本文将以产品图片为线索,系统解析烟囱塔架从设计、制造到安全检测的全流程,帮助读者全面了解这一特种设备的诞生与保障。
一、设计阶段:从需求到图纸(附产品图片辅助理解)
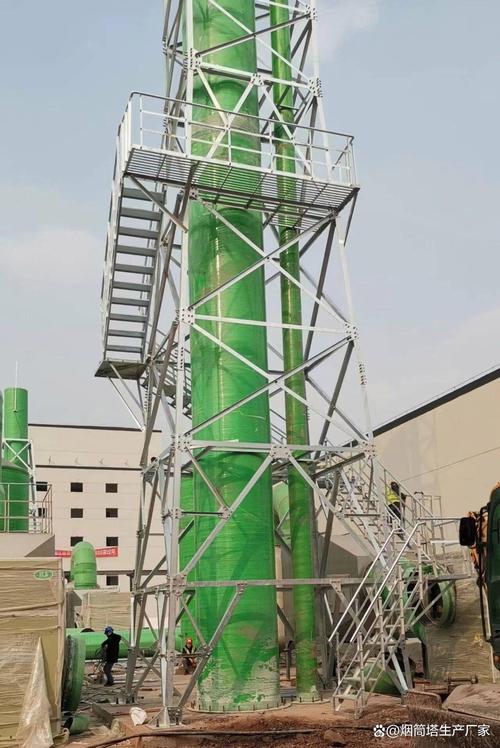
烟囱塔架的设计始于对使用场景的精准分析。工程师首先根据烟囱高度、直径、排放温度、腐蚀性介质、风荷载、地震烈度等参数,确定塔架的结构形式(如角钢塔、钢管塔或桁架式)。常见的产品图片中,塔架多为四边形或三角形空间桁架,底部宽、顶部窄,以保证稳定性。
设计流程包括:
- 初步选型与荷载计算:利用有限元分析软件模拟风载、雪载、地震及温度应力。
- 节点设计:针对图片中展示的法兰连接、螺栓节点或焊接节点进行强度校核。
- 防腐与热胀补偿设计:根据排放气体成分选择镀锌、喷铝或耐候钢,并设置滑动支座或膨胀节。
- 出图与BIM建模:生成三维模型和二维加工图,为制造提供准确依据。
此阶段输出的产品图片(效果图或设计图)能直观展示塔架外形、分段方式和爬梯平台位置,是后续制造的第一份“视觉说明书”。
二、制造阶段:从原材料到成品
制造是将设计图纸转化为实体塔架的过程,典型流程如下(可通过实拍产品图片对照):
- 原材料检验与预处理:对钢板、角钢、钢管进行材质证明核验、尺寸检查,并做抛丸除锈。
- 下料与加工:采用数控切割、冲孔或钻孔,确保螺栓孔距精度。对于卷制钢管,需控制圆度和焊缝质量。
- 焊接与组装:在胎具上进行分段组对,按焊接工艺规程完成主材与节点板的焊接。图片中常见的法兰盘、节点板均在此环节成型。
- 试组装:工厂内进行预拼装,检查整体尺寸、对角线偏差和接口匹配性。
- 表面处理:根据环境要求进行热镀锌、喷漆或复合防腐,图片中银灰色或灰色的塔架往往对应热镀锌处理。
- 包装与运输:分段编号,防止运输变形。
制造完成后,产品图片通常记录有焊角尺寸、镀锌层厚度等细节,用于出厂文件。
三、安全检测阶段:从出厂到在役
安全检测贯穿于制造后、安装后及使用周期内,确保塔架在设计寿命内安全运行。
1. 工厂检验(出厂前)
- 尺寸与形位公差检查:对照图纸测量塔架长度、截面尺寸、螺栓孔通孔率。
- 焊缝无损检测:采用超声波(UT)或磁粉(MT)检测重要焊缝,图片中标注的“一级焊缝”均需100%检测。
- 防腐层检测:测厚仪测量锌层或涂层厚度,附着力测试。
- 载荷试验(如需要):对关键节点进行验证性加载。
2. 现场安装后检测
- 垂直度与基础沉降测量:塔架全高垂直度偏差一般要求≤H/1000。
- 螺栓紧固扭矩检查:高强螺栓需终拧扭矩抽检。
- 整体结构目视与敲击检查:确认无变形、裂纹、漏镀。
3. 在役定期检测
- 年度外观检查:重点检查焊缝、节点、腐蚀和连接松动。
- 三年/五年无损检测:对受交变应力或高温影响的部位进行UT/MT抽检。
- 基础与接地检测:避免不均匀沉降或雷击风险。
- 特殊工况后检测:如强风、地震或超温排放后,应立即评估结构损伤。
结合产品图片中的检测标记(如探伤部位、测厚点)可以更高效地完成现场检测记录。
四、全流程质量闭环的意义
从设计图纸到制造图片,再到检测报告,烟囱塔架的生命线始终围绕“安全”与“耐久”。任何一个环节的疏漏都可能导致塔架倾斜、焊缝开裂甚至倒塌,进而引发环保与安全事故。因此,设计、制造与检测应形成闭环——检测反馈的问题可优化设计节点,制造图像记录可追溯质量责任,检测数据可支撑维护决策。
##
烟囱塔架产品图片不仅是外观展示,更是设计意图、制造质量和检测依据的视觉载体。通过全流程解析可知,一座合格的塔架必须经历严谨的设计计算、精密的制造加工和多层级的安全检测。对于用户而言,考察供应商时,索要各阶段产品图片及相关检测报告,是保证长期安全运行的必要步骤。